WPC түйіршіктеу машинасына арналған параллельді қос бұранданы бөлшектеу және құрастыру
SH75 Параллель Қос бұрандалы бөлшектеу және құрастыру жөніндегі нұсқаулық
WPC түйіршіктеу машинасының жұмысы кезінде бұранда мен цилиндрдің тозуына байланысты техникалық қызмет көрсету қажет болса, пайдаланушы осы компоненттерді бөлшектеп, қайта жинауы керек. SH75 модульді жалпақ қос бұрандалы машинаны бөлшектеу және құрастыру процедуралары белгіленген пайдалану процедураларына қатаң сәйкестікте орындалуы керек; осы операцияларға қатысатын барлық персонал жұмыс сипаттамаларымен алдын ала танысып, қауіпсіздік апаттарын немесе дұрыс жұмыс істемеу нәтижесінде жабдықтың зақымдалуын болдырмау үшін тиісті қорғаныс шараларын қабылдауы керек. Yongte инженерлік тобы ұсынған жалпақ қос бұрандалы машинаны бөлшектеу және құрастыру нұсқаулығы тек операторларға анықтама ретінде арналған.
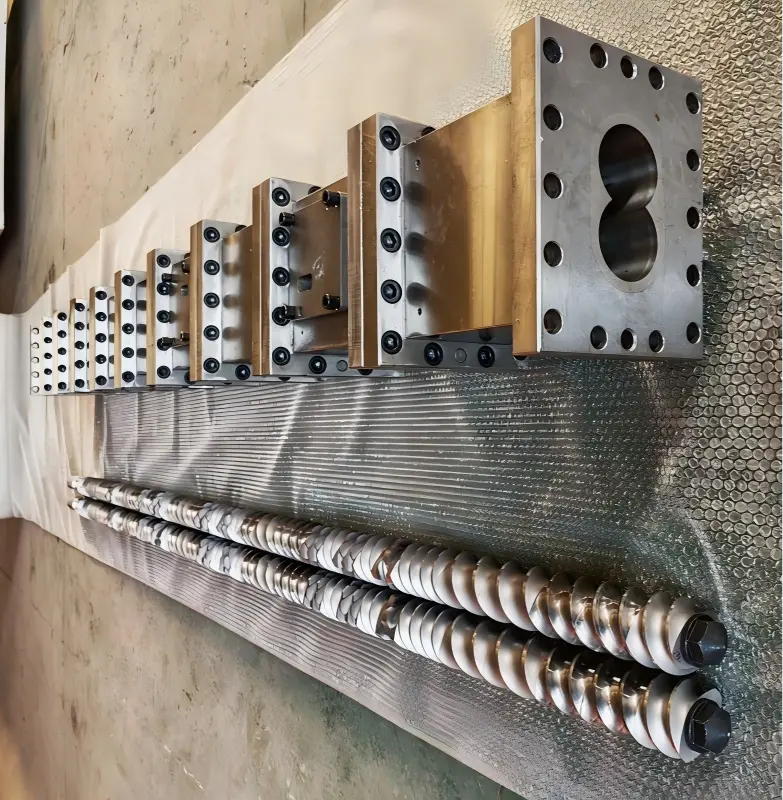
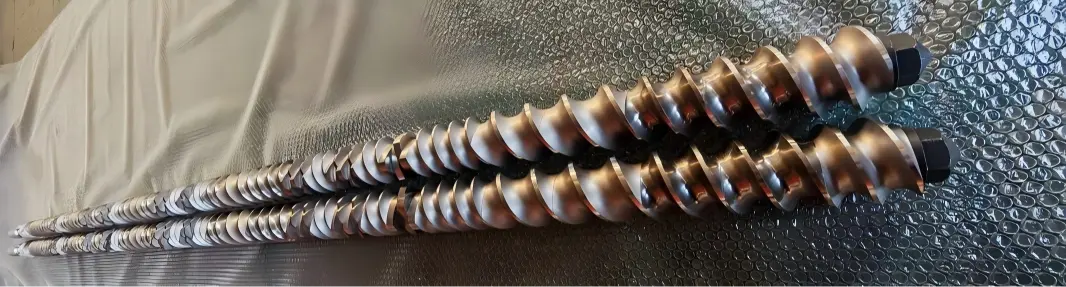
Қолданылады: Yongte WPC Пеллетизациялау SH75 Параллельді қос бұрандалы экструдер – құрылыс блогы үлгісіндегі параллельді қос бұрандалы бұрандалы компоненттер (тасымалдау блоктары, илеу блоктары, кесу блоктары). Құрастыру кезінде екі бұранда арасындағы дұрыс фазалық қатынасты қамтамасыз ету үшін, сол және оң жақ бұрандалармен жұппен жұмыс істеу керек, осылайша фазалық ауытқудан туындаған құрамдас кедергілер немесе жабдықтың қалыпты жұмысы болдырмайды.
Кез келген операцияны бастамас бұрын LOTO (Lockout/Tagout) процедурасын қатаң сақтау керек: барлық қуат көздерін ажырату керек және адам жарақаттануын немесе кездейсоқ іске қосу нәтижесінде жабдықтың зақымдалуын болдырмау үшін жабдықтың толығымен өшірілгенін растау керек.
1, Дайындық
1. Құралдар мен шығын материалдары
· Арнайы мақсаттағы бұрандаларды алу құралы, гидравликалық тарту құрылғысы/пресс, мыс өзек, мыс күрек, мыс сым щетка, ағаш балға (болат балғамен бұрандалы блоктың жұмыс бетін тікелей соғуға тыйым салынады)
· Айналдырғыш кілт, алты бұрышты кілт, жоғары температурада жабысуға қарсы май (молибден дисульфиді жоғары температуралы майлау майы), маркер қалам, жоғары температураға төзімді қолғап, таза ағаш блок / резеңке жастықша
· Тазалау құралы, сығылған ауа, қорғаныс көзілдірігі
2. Жұмысты тоқтату (бұранда бөшкеден шығарылғанға дейін)
1. Машинаны өшірмес бұрын оны тазалағыш затпен мұқият тазалап, резервуардағы барлық материалды ағызып көріңіз.
2. Қауіпсіз температураға дейін суытыңыз; қуат көзінен ажырату, ескерту белгісін қою және аумақты құлыптау; жылыту, азықтандыру және вакуум жүйелерін өшіріңіз.
3. Машина бастиегін, көп саңылаулы пластинаны, қыздыру катушкасын, термопараны, вакуумдық қақпақ тақтасын және беру портын алыңыз.
4. Бұрандалы бөшкедегі сегменттелген фланец болттарын босатыңыз; бүкіл қос бұрандалы жинақты шығаруға дайындаңыз.
2, Бұранданы толық шығару (алдын ала өңдеу)
1. Редукциялық беріліс қорабының шығыс ұшындағы муфтаны ажыратыңыз; сол және оң бұрандалардың фазасын және сплайнды белгілеңіз (бұл дұрыс емес орнату кезеңінің құрамдас бөліктерге зақым келтірмеу үшін өте маңызды).
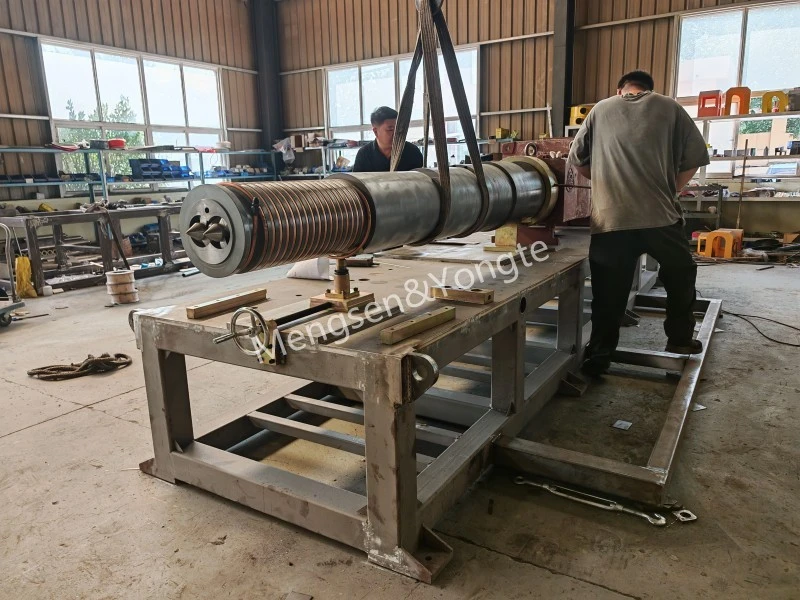
2. Жұмыс / Гидравликалық қондырғы: екі бұранданы шығаруды көлденең синхрондау; екі бұранданың да параллель бекітілгеніне көз жеткізіңіз – оларды бір жағынан күшпен тартпаңыз.
3. Оны ағаш блокқа қойыңыз; бұранданы жерге тікелей жанаспайтындай етіп ілулі күйде ұстаңыз, бұл жіп профилін зақымдауы мүмкін.
4. Материалдарды әлі ыстық күйінде тазалаңыз: карбидтерді кетіру үшін мыс күрек пен мыс щетканы пайдаланыңыз; материал бұрандалы блок пен оправка арасында тұрып қалса, бөлшектеу алдында материалды жұмсарту үшін локализацияланған, біркелкі қыздыруды қолданыңыз; құрамдас бөлікті қарқынды локализацияланған жылытуға ұшыратуға қатаң тыйым салынады.
3, Бұрандалы блокты (компонентті) бөлшектеу процедурасы (машина басынан редукциялық беріліс қорабының соңына қарай дәйекті түрде бөлшектеңіз)
Кезектілігі: Алдыңғы құлыптау гайка → Радиалды ұстау сақинасы → Бұрандалы құрамдастардың әрбір жинағы
1. Алдыңғы бекіткіш гайканы босатыңыз (ол әдетте ішкі бұрандалы – жіп бағытын кері бұрмаңыз); содан кейін бекіткіш гайканы, итергіш шайбаны және орналасу сақинасын алыңыз.
2. Бұрандалы блоктарды топ бойынша алып тастаңыз, содан кейін жұптастырылған A/B бұрандасының құрамдастарын сол күйден алыңыз; компоненттердің әрбір тобын маркер қаламмен белгілеңіз – позиция нөмірін + жағын (алдыңғы/артқы) + бұранданың бағытын (сол/оң) көрсету; құрастыру реті диаграммасын құжаттау үшін суретке түсіріңіз.
3. Оправкаға жабысып қалған бұрандалы блок: мыс шыбықтың көмегімен осьтік престеу үшін арнайы құралмен біріктірілген гидравликалық престі пайдаланыңыз; бұрандалы бетті бұрышпен соғуға немесе ілуге қатаң тыйым салынады; сонымен қатар компоненттің жұмыс бетін оксиацетилен алауын пайдаланып тікелей қыздыруға қатаң тыйым салынады.
4. Толық бөлшектегеннен кейін: өзек түйреуіш штольнигін, өзек істікшесінің сыртқы диаметрін және құрамдас бөліктің ішкі сплайн ойығын тазалаңыз; жинақталған көміртекті шөгінділерді немесе қатайған материалды алып тастаңыз; сплайнның тозуын, жарықтарын немесе сынықтарын тексеріңіз.
5. Құрамдас бөліктерді тексеру: жіп профильдері мен түйісу беттерінде тозуды, сондай-ақ шұңқырлардың немесе жарықтардың бар-жоғын тексеріңіз; шамадан тыс тозған бөлшектер дереу жойылуы керек; ұнтақтау немесе жөндеуге тыйым салынады; мұндай құрамдастарды машинаға қайта жүктеуге болмайды.
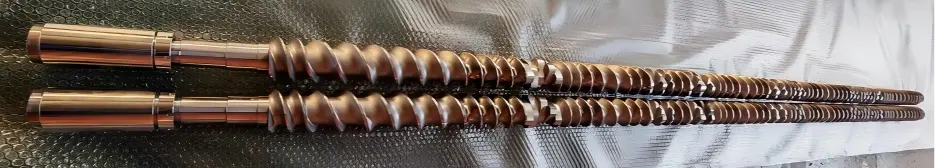
4, Бұрандалы блоктар жинағы (түпнұсқа сызбаларға немесе белгілерге сәйкес, беріліс қорабының ұшынан машина басының ұшына қарай кері бағытта жинаңыз)
1. Негізгі оқпанды және құрамдас бөліктің ішкі сплайнін тазалаңыз; жоғары температурадағы жабысқақ майдың жұқа қабатын жағыңыз (өндіріс кезінде көміртекті материалдың жиналуын болдырмас үшін қалың қабатты қолданбаңыз).
2. Бұрандалы блоктарды таңбалау ретіне сәйкес ретімен орнатыңыз; А және В бұрандаларының қосылу фазаларының туралануын қамтамасыз ете отырып, оларды жұппен орнатыңыз; құрамдас шеттерінің бір-біріне мықтап басылғанын және саңылаудың орнында толық орналасқанын тексеріңіз.
Тасымалдау блогы, илеу блогы және кесу блогы белгіленген бағдарға ие және оларды кері бағытта орнатуға болмайды; илеу блогының айналу бағыты мен бұрышы технологиялық сызбаларға қатаң сәйкес келуі керек.
Орнатылған әрбір жиынтықта кептеліссіз немесе тырнаусыз біркелкі қосылуын қамтамасыз ету үшін екі бұранданы қолмен бұраңыз.
3. Орналастыру сақинасы мен тартқыш шайбаны ретімен орнатыңыз, содан кейін алдыңғы жақтағы бекіткіш гайканы қатайтыңыз.
4. Бекіткіш гайканы белгіленген моментке дейін бұраңыз (75 Нм; әдетте өндіруші ұсынған моментке жүгініңіз; 2–3 бөлек қадаммен диагональды алдын ала қатайтуды қолданыңыз – барлығын бірден тартпаңыз).
5. Құрастыру аяқталғаннан кейін екі бұранданы қолмен реттеңіз: кептеліссіз немесе қалыптан тыс қағу дыбыстарысыз біркелкі, үздіксіз айналуды қамтамасыз етіңіз; екі бұранда арасында металл үйкеліс болмауы керек.
6. Тексеру: құрамдас реттілігін, бағытын және санын тексеру үшін бастапқы құрастыру фотосуреттерімен салыстырыңыз.
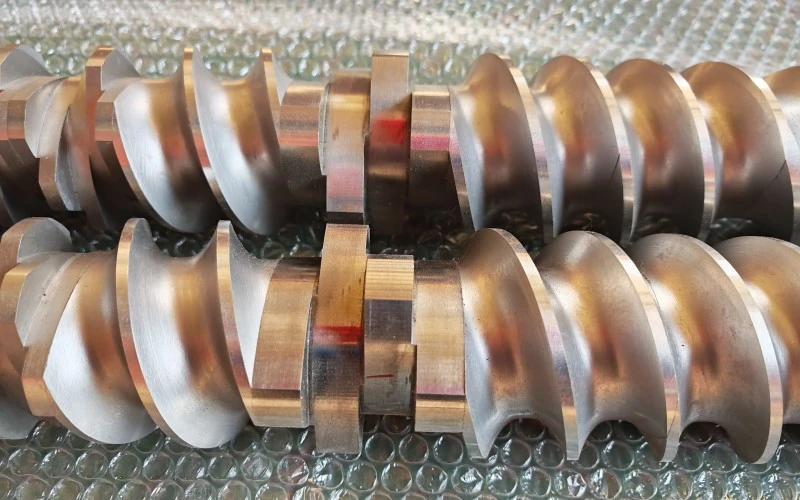
5, Бөшкені бұрандамен қайта жинау
1. Бөшкенің ішін мұқият тазалаңыз; төлкенің көміртекті материалдың жоқтығына көз жеткізіңіз және төлкенің тозуын тексеріңіз.
2. Екі бұранда тұрақты фазасы бар торлы болып қалады; бөшке көлденеңінен синхронды түрде итерілгенде, қарсылық дереу анықталады және машинаны шамадан тыс күшпен жұмыс істеуге болмайды.
3. Артқы муфтаны орнатыңыз, оны бұрын белгіленген сплайн фазасымен туралаңыз және байланыстырушы гильза мен орналасу істікшесін бекітіңіз.
4. Әрбір секция үшін бөшке фланецтерін қайта орнатыңыз және фланец болттарын диагональді кезеңдерде қатайтыңыз.
5. Қалпына келтіру қыздырғыш катушка, термопар, вакуумдық порт, қоректендіру бөлімі, машина бастиегі
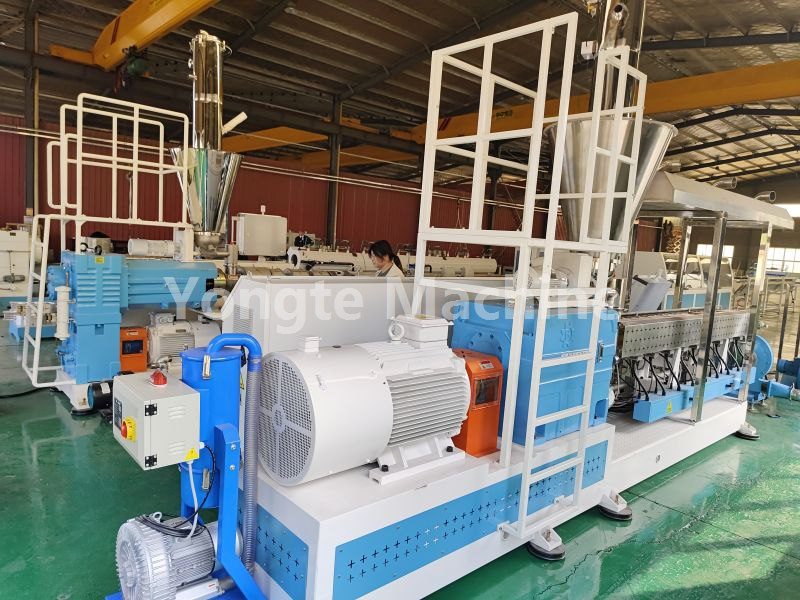
6, Сынақтарды тексеру
1. Барлық сым қосылымдарын қалпына келтіріңіз, LOTO-ны ажыратыңыз, білікті қолмен төмен жылдамдықпен бірнеше айналымға айналдырыңыз және қалыптан тыс үйкеліс шуларының жоқтығын растаңыз.
2. Жүксіз, төмен жылдамдықпен жүгіру сынамасын орындау, ток пен дірілді бақылау; егер ауытқулар анықталмаса, температураны арттырыңыз; температура көтерілгеннен кейін қайта тексеру үшін бұрылмалы табақты басқа сынақтан өткізіңіз (өйткені жабдық термиялық кеңею салдарынан кептеліп қалуы мүмкін).
3. Төмен жылдамдықпен азықтандыру арқылы сынақ өндірісін жүргізу; айналу моменті мен қысымның ауытқуын бақылау; ауытқулардың жоқтығын растаңыз.
7. Негізгі тәуекелдер мен қарсы көрсеткіштер (75 қос жоғары жиілікті ақаулық нүктелері)
1. ❌ Бұрандалы блоктың жұмыс бетіне болат балғамен соғуға тыйым салынады; бұл жиектердің қиыршықталуына немесе қорытпа қабатының жоғалуына әкелуі мүмкін, бұл дереу сынуға әкеледі.
2. ❌ Қозғалтқыштың мәжбүрлі айналуына әкелетін қате фазалық орнату: қысқыш блокты тікелей ажырату немесе бөшке төлкесін сызу.
3. ❌ Құрастыру алдында бұрандалы блоктың шеткі бетінде көміртек шөгінділері немесе темір үгінділері болса → бұл беттің зақымдалуына немесе құрамдас бөліктің жабысуына әкелуі мүмкін, бұл келесі бөлшектеу циклі кезінде компонентті алу мүмкін емес.
4. ❌ Бекіту гайкасының шамадан тыс немесе жеткіліксіз айналу моменті: жеткіліксіз айналу моменті құрамдастардың жылжуына немесе сынуына әкелуі мүмкін; шамадан тыс айналу моменті гайканың келесі бөлшектеу процесінде тұрып қалуына әкелуі мүмкін.
5. ❌ Бұранданың бір жақты тартылуы екі бұранданың сәйкес келмеуіне және құрамдас бөліктердің соқтығысуына әкеледі.
6. ✅ Бөлшектеу кезінде фотосуретке түсіріп, құрамдас бөліктерді белгілеңіз – бұл әсіресе бірнеше блоктан тұратын жинақтар үшін өте маңызды, өйткені тек жадқа негізделген ретті немесе бұрышты туралау өте оңай.
Қатысты жаңалықтар
- Есік жақтауларының бір жиынтығы үшін қанша қалып қажет?
- Қайта өңделген пластмасса экструзиясы үшін біріктірілген көпірге қарсы азықтандыру жүйесі
- Yongte резеңке көбік микрокеуекті сүзгіш құбырларды өндіру желісі үнділік клиент үшін сәтті пайдалануға берілді
- Резеңке суарғыш суару құбырларының дәстүрлі суару түтіктеріне қарсы артықшылықтары
- Yongte WPC палубасы зауыты үшін кілтті жоба қызметін жеткізе ала ма?
- 200x50 мм қайта өңделген қатты пластиктен жасалған ағаш машинасы сәтті сынақтан өтті
Маған хабарлама қалдырыңыз


Жаңалықтар бойынша ұсыныстар