WPC гранулятор экструдерінің жұмысы кезінде бұранданың кенеттен сыну себептері
WPC гранулятор экструдерінің жұмысы кезінде бұранданың кенеттен сыну себептері
Параллельді қос бұрандалы бұрандалы блокты (сығымдау блогы/тасымалдау блогы) пайдалану кезінде кенеттен сыну себептері
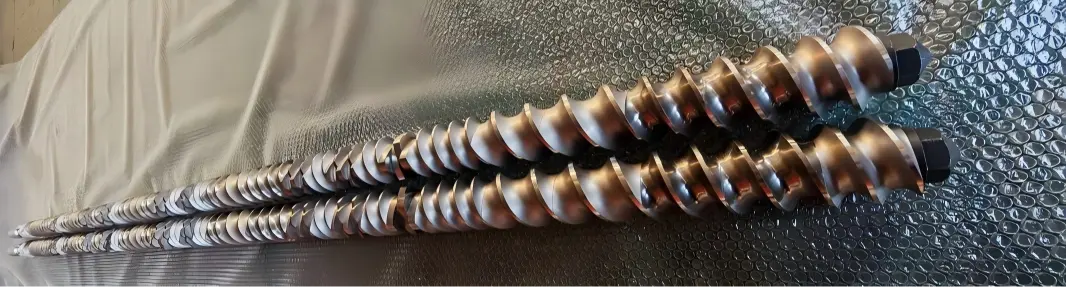
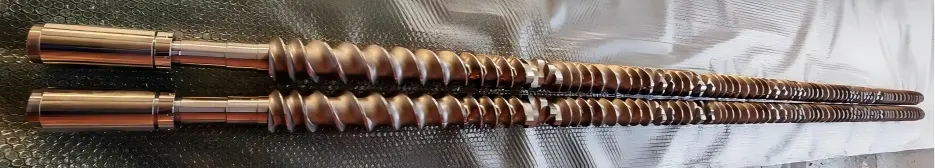
Yongte WPC түйіршіктеу экструдері параллельді қос бұрандалы экструдермен жабдықталған, онда бұрандалар орталық білік пен модульдік бұрандалы блоктардан тұрады. Таңдалған бұрандалы блок материалдары WR4 немесе WR7 болып табылады, олар тамаша тозуға және коррозияға төзімділікті қамтамасыз етеді; тиісінше, бұрандалар осы жұмыс жағдайларында тамаша төзімділік көрсетеді. Өндіріс кезінде бұрандалы блоктар үздіксіз кесу, қысу және үйкеліс кернеулеріне ұшырайды. Егер бұл процестерде қандай да бір ауытқушылық орын алса, ол бұрандалы блоктарда кенеттен сынуды тудыруы мүмкін, бұл тікелей өндіріс желісінің тоқтап қалуына әкеліп соқтырады және кәсіпорынның тоқтап қалуы кезінде айтарлықтай шығындар мен техникалық қызмет көрсету шығындарына әкеледі. Келесі бөлімдер параллельді қос бұрандалы экструдерлердің бұрандалы блоктарындағы кенет сынулардың ықтимал себептерін жүйелі түрде талдайды.
WPC түйіршіктегіш экструдерінің параллельді қос бұрандалы бұрандалы компоненттерінің сынуы сынғыш сыну режимін білдіреді; ол сирек лезде шамадан тыс жүктеме сияқты бір фактордан туындайды, керісінше материал ақауларының, кернеу концентрациясының және операциялық соққы жүктемелерінің бірлескен әсерінен туындайды. Бұл себептерді төрт негізгі санатқа жіктеуге болады: материалдың өзі, өңдеу және құрастыру процестері, өндіріс және пайдалану жағдайлары және жабдықтың жұмысындағы ақаулар.
Айырмашылықтар: сыну әдетте сынғыш беті бар және айтарлықтай пластикалық деформациясы жоқ фрагменттелген бөліктерді қамтиды; тозуы бірте-бірте жұқару ретінде көрінеді; бұралу сәтсіздігі әдетте бұранда үшін рұқсат етілген момент шегінен асып кетуден туындайды.
1、Материалдар және термиялық өңдеу ақаулары
1. Термиялық өңдеу сәтсіз аяқталды
Азотталған қабат тым қалың, нәтижесінде морттылық жоғары болады; негізгі материалда қалдық ішкі кернеулерді қалдырып, жеткілікті шынықтыру жоқ; жұмыс жылуының әсерінен бұл кернеулер босатылып, тікелей сынуға әкеледі;
Сөндіргіш жарықшақтар: дайындаманы сөндіру процесінде микро-жарықтар пайда болды; бұл жарықтар зауытты тексеру кезінде анықталмады, бірақ олар жұмыс кезінде таралып, лезде сынуға әкелді.
2. Шикізаттың қосылуы, кеуектілігі немесе қуыстары: соғылған немесе құйылған бөліктердегі ішкі қосындылар немесе шөгу қуыстары өзіне тән ақауларды құрайды. Қалыпты жұмыс жағдайында кернеу осы ақау орындарында шоғырланған; кез келген ауытқу бұл ақаулардың лезде бұзылуына әкелуі мүмкін.
3. Материалды дұрыс таңдамау: жоғары толтырғыш (шыны талшық, кальций карбонаты, көміртегі қара) құрамы қарапайым азотталған болатпен қате қолданылған; молибденсіз ыстық өңделген болатқа коррозияға төзімділігі жоғары композиция қолданылды, нәтижесінде субстрат эрозияға ұшырап, микро жарықтар пайда болды.
Yongte WPC түйіршіктеу экструдері жоғары сапалы бұранда мен бөшкемен жабдықталған, сондықтан ол материалдар мен термиялық өңдеу ақауларына байланысты зақымдалмайды. біздің бұранда материалымыз - WR4, WR4 - өнімділігі жоғары тозуға төзімді қорытпа материалы, ол негізінен өнеркәсіптік жабдықтың негізгі компоненттерін өндіруде, әсіресе қос бұрандалы экструдерлерде, араластырғыш компоненттерде және басқа салаларда қолданылады. Сонымен қатар, WR4 жоғары қаттылық толтырғыштары (мысалы, кварц ұнтағы мен металл ұнтағы) бар шикізатты өңдеуге жарамды, қаттылығы HV1200~1500 дейінгі қалыңдығы 0,1~0,3 мм тозуға төзімді қабат қалыптастыру үшін бетті азоттау немесе вольфрам карбиді бүрку процесі арқылы бет қасиеттерін одан әрі күшейте алады.
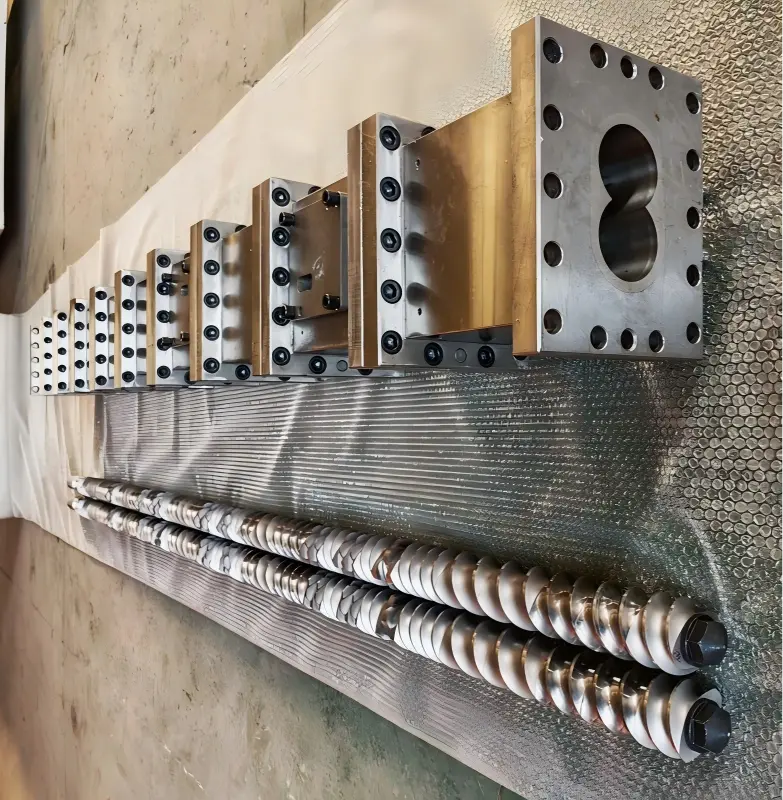
2、Механикалық құрастыру және құрылымдық кернеуді талдау
1. Шамадан тыс осьтік алдын ала жүктеме: Бұрандалы блок құлыптау гайкасымен бекітілген; алдын ала жүктеме тым жоғары орнатылған болса, бұрандалы блок үздіксіз жоғары статикалық қысымға ұшырайды; қыздыру кезінде термиялық кеңею әсері осы жағдайға әсер етіп, ішкі қысу кернеуінің материалдың сыну шегінен асып кетуіне әкеледі.
Қос бұрандалар арасындағы осьтік саңылау өте маңызды: егер саңылау тым аз болса, бұрандалар қызудың әсерінен кеңейіп, бұрандалы блоктардың соңғы беттерінің қысылуына және сынуына әкеледі.
2. Түйме жолының/ішкі саңылау кернеуінің концентрациясы: Ішкі саңылау ойықтың өткір бұрыштары немесе шамадан тыс кішкентай шыбықтар кернеудің шоғырлану нүктелерін құрайды; перненің тым тығыз орналасуы кілттің ойығында микро-жарықтарды тудыруы мүмкін, содан кейін олар тарай береді.
3. Бұрандалы түйісетін беті біркелкі емес немесе бөгде заттар бар; соңғы бетінде қақырық, темір жоңқалары немесе материал қалдықтары болуы мүмкін; құрастырудан кейін соңғы бетінде жергілікті нүктелік жанасу пайда болады, нәтижесінде жұмыс кезінде локализацияланған жоғары қысым пайда болады, бұл байланыс нүктелерінде крекингке әкелуі мүмкін.
4. Бұранданың нашар туралануы (екі бұранда арасындағы дөңгелек емес); муфта немесе мойынтірек корпусының тозуы; екі параллель бұранда арасындағы коаксиалдылықтың шамадан тыс ауытқуы; бұрандалы блоктар шаршау сынуына әкелетін мерзімді ауыспалы иілу кернеуіне ұшырайды.
3、Процесстің жұмыс жағдайына әсер ету (жүктеменің лезде бұзылуы)
1. Суық іске қосу / Материалдың бітелуінен туындаған қатты іске қосу: Бөшке ішіндегі материал салқындаған сайын және қатқанда, бұранда күшпен іске қосылады, нәтижесінде номиналды моменттен әлдеқайда асатын лездік момент пайда болады; бұл бұрандалы блокты тікелей сындыратын орасан зор соққы жүктемесін тудырады – бұл жұмыс орнында жиі кездесетін апат сценарийі.
2. Бөшкеге кіретін бөгде заттар (мысалы, қатты металл заттар); гайкалар, тығыздағыштар, бұрандалы жоңқалар немесе металл құралдар бункерге түсіп, бұрандалы блок пен бөшке арасына түсіп, өтпелі қысу соққысын тудырады.
3. Жергілікті қызып кету және термиялық кернеудің кенеттен өзгеруі: жергілікті температура күрт көтеріледі, содан кейін тез төмендейді; бұл ауыспалы термиялық цикл термиялық соққы сызаттарын тудырады; әсіресе азотталған компоненттер үшін олардың термиялық соққыға төзімділігі нашар.
4. Материалды шамадан тыс толтыру немесе қысымның кенет өзгеруі, беру жылдамдығының күрт артуы немесе бітеліп қалған шығару порты бұрандалы блокты маңызды айналмалы және осьтік күштерге ұшыратып, бас қысымының лезде көтерілуіне әкелуі мүмкін.
4、Шаршау зақымдануының жиналуы (бұрын бар жасырын жарықтар, кенеттен пайда болуы)
Бұрандалы құрамдас ұзақ уақыт бойы айнымалы моментке және ауыспалы кернеуге ұшырайды, бұл оның бетіндегі микрожарықтардың біртіндеп таралуын тудырады; бұл зақымдар жай көзге көрінбейді. Дегенмен, жарықтар сыни мөлшерге жеткенде, олар алдын ала ескертусіз кенеттен таралып, «кенеттен істен шыққан» көрініс береді.
Жылдам орнында тексеру әдісі (сыну бетін визуалды тексеру)
· Сынық бетінде ескі жарықтар және қабық тәрізді үлгі бар: шаршау сынуы (лездік емес, ұзақ мерзімді ауыспалы кернеу нәтижесінде пайда болады).
· Сынғыш түйіршіктері бар тегіс және жарқын көлденең қималар: термиялық өңдеуден туындаған сынғыштық / азотталған қабаттағы крекинг
· Сыну бетінде қысу деформациясы және металл сызаттар байқалады; бөгде заттың соғылуынан туындаған сыну.
· Сыну ішкі саңылау шпонкасының орнында пайда болады: кілттердің кернеуінің концентрациясы
Сәйкес профилактикалық шаралар
1. Материалды сатып алуды тексеру: соғылмаларды бұзбайтын бақылауды және қаттылықты тексеруді орындау; материалдық біліктілік есептерін тексеру; сынғыш азотталған қабаттардың пайда болуын болдырмау үшін азотталған компоненттер үшін азоттау қабатының тереңдігін бақылау.
2. Құрастыру: осьтік алдын ала жүктемені қатаң бақылау және бұранданың коаксиалдылығын тексеру; соңғы бетті мұқият тазалап, қадам жиектерін дөңгелетіңіз.
3. Жұмыс тәртібі: Салқындатқышты күштеп іске қоспаңыз; жетекті іске қоспас бұрын бітеліп қалған материалдың оны еріту үшін жеткілікті түрде қызғанына көз жеткізіңіз; үтікті алу үшін бункер магнитін орнатыңыз.
4. Күнделікті тексеру: Негізгі блоктың айналу моменті мен қысымның ауытқуын бақылаңыз; осьтік ығысуын болдырмау үшін тірек мойынтіректерді жүйелі түрде тексеруді орындаңыз.
Қатысты жаңалықтар
- Есік жақтауларының бір жиынтығы үшін қанша қалып қажет?
- Қайта өңделген пластмасса экструзиясы үшін біріктірілген көпірге қарсы азықтандыру жүйесі
- Yongte резеңке көбік микрокеуекті сүзгіш құбырларды өндіру желісі үнділік клиент үшін сәтті пайдалануға берілді
- Резеңке суарғыш суару құбырларының дәстүрлі суару түтіктеріне қарсы артықшылықтары
- Yongte WPC палубасы зауыты үшін кілтті жоба қызметін жеткізе ала ма?
- 200x50 мм қайта өңделген қатты пластиктен жасалған ағаш машинасы сәтті сынақтан өтті
Маған хабарлама қалдырыңыз


Жаңалықтар бойынша ұсыныстар