Конустық қос бұрандалы экструдердің бұрандасы мен беріліс қорабына арналған фланецті қосылым
Конустық қос бұрандалы экструдер: бұрандалы редукторды фланецті қосу схемасының артықшылықтары мен кемшіліктері
Конустық қос бұрандалы экструдерлерде (Коникалық Twin) әдетте жетек ұшы конфигурацияларының екі жалпы түрі бар:
① Қатты тікелей қосылым (Бұрандалы құйрық фланец→ Шығару білігінің фланеці; болттармен бекіту; муфта жоқ);
② Редуктордың шығыс білігі → серпімді/барабан түріндегі тісті муфта → бұрандалы өзек.
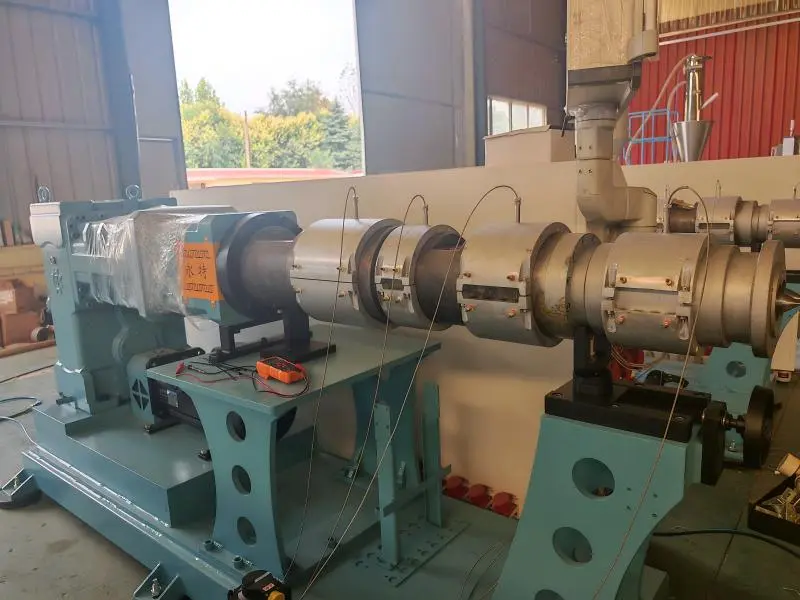
Yongte конустық қос бұрандалы экструдерлері әдетте серпімді муфтаны қосу әдісін қолданады; дегенмен, тапсырыс берушінің нақты талабына жауап ретінде Yongte инженерлері фланец негізіндегі қатты тікелей қосылымы бар конустық қос бұрандалы экструдерлердің партиясын арнайы жобалап шығарды – бұл қондырғылар негізінен ПВХ терезе профильдерін экструзиямен өндіру үшін қолданылады. Нақты өндірістік операциялар жоғары жылдамдықтағы үздіксіз экструзия процестері кезінде жетек жүйесі тұрақты өнімділікпен жұмыс істейтінін және бұранданың осьтік орналасуының дәлдігі профильді экструзияға арналған өлшемдік төзімділік талаптарына сәйкес келетінін көрсетті; сонымен қатар экструдталған өнімдердің сыртқы түрі мен механикалық қасиеттері тұтынушының өндіріс стандарттарына толығымен сәйкес келеді. Іліністерге негізделген қосылу тәсілімен салыстырғанда, бұл тікелей қосу конфигурациясы жетек білігінің осьтік ұзындығын қысқартады, тапсырыс берушінің шеберханасының орналасуында орынды үнемдейді, сонымен қатар муфталар жинақтарына байланысты қосымша сатып алу және техникалық қызмет көрсету шығындарын болдырмайды - бұл оның өнімділікті жоспарлаумен анықталған тұтынушының өндірістік қажеттіліктеріне өте қолайлы етеді.
Сонымен, қатаң тікелей қосылу әдісінің артықшылықтары мен кемшіліктері қандай және ол қандай өндіріс сценарийлеріне сәйкес келеді?
Артықшылықтары
1. Дизайн қысқа осьтік өлшемдері бар ықшам, тәуелсіз муфта үшін қажетті ұзындықты болдырмайды; демек, машинаның жалпы корпусы қысқа, бұл жабдықтың ізін азайтады. Конустық қос конструкцияның шектеулі кіріс кеңістігін ескере отырып, қысқартылған осьтік ұзындығы қоректендіру орны мен вакуумды шығару портының орналасуын жеңілдетеді.
2. Оның жоғары бұралу қаттылығы және беріліс қорабының ең аз саңылаулары бар. Фланецті болттарды қатайтқаннан кейін қосылым қатты болады, бұл моменттің беріліс серпімді буферлік бос орындарсыз жүзеге асуын қамтамасыз етеді. Екі бұранданың да жоғары синхронизациясы бар, бұл дизайнды әсіресе ПВХ ұнтағы бар қолданбалар үшін қолайлы етеді (бұранданың саңылауы мен тордың дәлдігі маңызды болып табылады), осылайша бұранданың үйкеліс және материалды кесу ауытқуларының қаупін азайтады.
3. Орнату кезінде қарапайым туралау, жоғары айналу моментін беру мүмкіндігі; фланецті тоқтату позициясы орталықтандырудың жоғары дәлдігін қамтамасыз етеді; фланец беті конустық қос жүктеме және жоғары айналу моменті жағдайларын қамтитын ПВХ өңдеу қолданбалары үшін үлкен жүк көтеру қабілетін қамтамасыз ете отырып, айтарлықтай моментке төтеп бере алады. Серпімді муфталармен салыстырғанда, бұл дизайн резеңке блоктардың ескіруі мен істен шығу қаупін жояды.
4. Құрамдас бөліктердің аздығы және техникалық қызмет көрсетудің төмен шығындары – муфтаның эластомерлері немесе тісті беріліс гильзалары сияқты тозу бөлшектері жоқ, сондықтан муфта тығыздағыштарын жүйелі түрде ауыстыру қажет емес; майлау жүйесі тек редукторға техникалық қызмет көрсетуді қажет етеді, олардың арасында қосымша майлау нүктелері жоқ.
5. Соққы жүктемелері кезінде тамаша бұралу қаттылығы және фазалық тұрақтылық: Берілу жылдамдығының ауытқуларына немесе өтпелі жүктеме әсерлеріне ұшыраған кезде, екі бұранда арасындағы фазалар айырмашылығы минималды болып қалады, бұранда торының кедергісін болдырмайды және бұл конфигурацияны үздіксіз, тұрақты экструзия операциялары үшін тамаша етеді.
кемшілік
1. Буфердің демпферлік қабілеті жоқ, барлық соққы жүктемелері тікелей беріледі; жүктеменің ауытқуы және іске қосу/тоқтату соққылары редуктордың мойынтіректері мен берілістеріне тікелей беріледі. Бұранда кептеліп қалса немесе материалға қысылып қалса, соққы жүктемесі редуктордың шығыс білігіне тікелей әсер етеді, бұл тісті берілістерді немесе шығыс мойынтіректерді оңай зақымдауы мүмкін; сондықтан шамадан тыс жүктемеден қорғаудың қатаң шаралары қажет.
Салыстыру: серпімді муфта соққының бір бөлігін сіңіре алады, осылайша редукторды қорғайды.
2.
3. Коаксиалдылыққа (орталықтауға) өте қатаң талаптар: Қатты фланецті қосу жағдайында, орнату кезінде түйіспе интерфейсінің жеткіліксіз тазалануы, болттардың біркелкі емес жүктелуі немесе іргетастың отыруы коаксиалдылықтың ауытқуын тудыруы мүмкін. Бұл жағдайлар жұмыс кезінде қосымша иілу моменттерін тудыруы мүмкін, бұл мыналарға әкеледі: фланец болттарының шаршау сынуы, редуктордың шығыс білігінің майысуы немесе бұранданың артқы жағындағы мойынтіректің тез тозуы.
4. Термиялық деформацияның орнын толтыру мүмкін емес: конустық қос цилиндрлер қыздырылғаннан кейін бұранда ұзарады; дегенмен, фланецтер осьтік термиялық кеңеюдің шығуына жол бермей, қатты құлыптаулы күйінде қалады.
· Салдары: бұранданың ұшы айтарлықтай осьтік итеруге ұшырайды, бұл мойынтіректердің шамадан тыс қызып кетуіне және қызмет ету мерзімінің қысқаруына әкеліп соқтыратын мойынтірек жүктемесінің жоғарылауын тудырады; ауыр жағдайларда, бұл бұранданы машинаның басының ұшына қарай итеруі мүмкін, осылайша бөшке ішіндегі бұранданың саңылауын өзгертуі мүмкін.
Бұл конустық қос бұрандалы фланецті пайдаланып тікелей қосылымға байланысты ең маңызды ауырсыну нүктесін білдіреді; көптеген машина үлгілері осьтік термиялық кеңеюді сіңіру үшін арнайы әзірленген тірек мойынтіректерімен жабдықталған.
5. Күрделі бөлшектеу және құрастыру процесі: бұрандаларды ауыстыру немесе цилиндрді тазалау кезінде барлық фланец болттарын алып тастау керек, ал бұрандалар редуктордың шығыс білігіне «қатты байланысқан»; сондықтан бұрандаларды шығарған кезде редуктор ұшының орналасуын да ескеру қажет, бұл бөлшектеу және құрастыру процедураларын көп уақытты қажет етеді. Сонымен қатар, фланецтің иығы соққының зақымдалуына бейім; бұл иық зақымдалса, орталықтандыру дәлдігі бұзылып, жабдықты жұмыс істемейтін етеді.
6. Ақаулықтың таралуы: бір құрамдас бөліктің зақымдалуы басқа құрамдас бөлікке жанама әсер етеді – кептеліп қалған бұранда → соққы тікелей редукторға беріледі; редуктордың шығыс білігінің деформациясы → тікелей бұранданың ауытқуына әкеліп соғады, бұл бұранданың цилиндрге қырылуына әкеледі, осылайша тізбекті реакция арқылы ақаулықты күшейтеді.
Қолдану жағдайлары және таңдау қорытындысы
✅ Қолайлы: ПВХ профильдері және ПВХ түйіршіктері; тұрақты жұмыс жағдайлары; материалды біркелкі беру; сенімді жүйе интеграциясы; және шамадан тыс жүктемеден қорғау және жоғары қуатты мойынтіректер жинақтарымен жабдықталған конустық қос подшипниктер.
❌ Мыналар үшін жарамсыз: материалдың жиі бітелуіне, жиі іске қосу-тоқтату операцияларына немесе жоғары ауытқуы бар жүктемелерге байланысты жағдайлар; сенімді моментті шектейтін қорғаныссыз фланецпен тікелей байланыстырылған редукторлардың істен шығу жылдамдығы айтарлықтай артады.
Инженерлік жақсарту тәсілдері (көптеген конус қос өндірушілері жиі енгізеді)
1. Фланец беті дұрыс орталықтандыруды қамтамасыз ету үшін беріктігі жоғары топсалы тесігі бар болттармен біріктірілген орналасу кілтін пайдаланады;
2. Редуктордың шығыс білігі бұранда білігінің осьтік термиялық кеңеюі нәтижесінде пайда болатын тарту күшіне төтеп беру үшін арнайы әзірленген жоғары сыйымдылықты тіреуішпен жабдықталған;
3. Материалдың бітелуі кезінде айналу моментін лезде өшіру үшін моментті шектегішті (қию штифті/үйкеліс моментін қорғағыш) қосыңыз, осылайша редукторды қорғаңыз;
Flan-Means тегістігі мен коаксиалдылығын жүйелі түрде қайта тексеруді орындаңыз; алдын ала жүктеменің дұрыс басқарылуын қамтамасыз ете отырып, болттарды диагональды кезеңдермен бұраңыз.
Қатысты жаңалықтар
- Есік жақтауларының бір жиынтығы үшін қанша қалып қажет?
- Қайта өңделген пластмасса экструзиясы үшін біріктірілген көпірге қарсы азықтандыру жүйесі
- Yongte резеңке көбік микрокеуекті сүзгіш құбырларды өндіру желісі үнділік клиент үшін сәтті пайдалануға берілді
- Резеңке суарғыш суару құбырларының дәстүрлі суару түтіктеріне қарсы артықшылықтары
- Yongte WPC палубасы зауыты үшін кілтті жоба қызметін жеткізе ала ма?
- 200x50 мм қайта өңделген қатты пластиктен жасалған ағаш машинасы сәтті сынақтан өтті
Маған хабарлама қалдырыңыз
Жаңа өнімдер


Жаңалықтар бойынша ұсыныстар