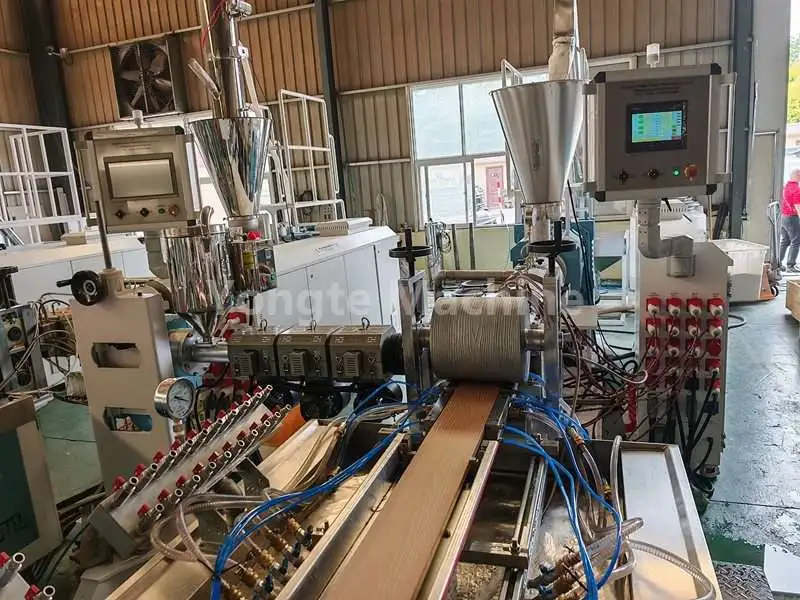
WPC параллельді қос бұрандалы экструдердің тұрып қалған бұрандасын қалай босатуға болады?
Муфтаны қолмен айналдыру арқылы WPC параллельді қос бұрандалы экструдердің тұрып қалған бұрандасын босатудың егжей-тегжейлі қадамдары мен әдістері.
Қауіпсіздік алғы шарты: Бүкіл машинаны өшіріп, құлыптау керек; бұранданы күштеп айдау үшін негізгі блокты кенеттен іске қосуға қатаң тыйым салынады. PE ағаш-пластик материалында ағаш ұнтағы бар; салқындағаннан кейін материал жоғары қаттылық пен бұрандаға айтарлықтай қысу күшін көрсетеді. Бөшкенің жалпы ұзындығы 3 метр; сондықтан жылыту және оқшаулау уақыты ықшам типті машина бөшкелері үшін қажет уақыттан ұзағырақ болуы керек.
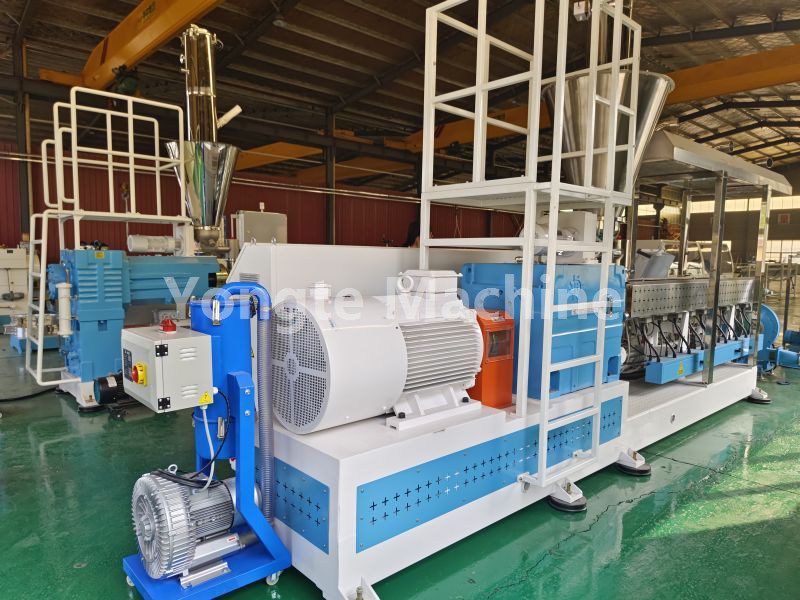
I. Ұсынылатын пісіру температурасының параметрлері (суық материалдың кептелу сценарийлері үшін қолайлы)
PEWPC Қалыпты жұмыс температурасы: 170–190°C; Пісіруді қыздырудың белгіленген температурасы: 205–215°C
⚠ Максималды температура ұзақ уақыт бойы 220°C аспауы керек; ағаш ұнтағы 220°C жоғары температураға ұшыраған кезде, ол кокстелуге және карбонизацияға өте бейім, нәтижесінде пайда болған кесектерді кетіру әлдеқайда қиын болады.
3 метрлік бөшке аймағына негізделген жылытуды басқару (әдетте 5-6 аймаққа бөлінеді)
1-аймақ (Азықтандыру бөлімі): 210–215°C [Кептелу қаупі жоғары аймақ; жылытуға басымдық беру]
2-аймақ: 205210°C
3-аймақ: 205210°C
4-аймақ: 200–205°C
5-аймақ (балқыма тасымалдау): 200–205°C – саптама/фланец аймағы: 200–205°C
Артқы бөлікті ғана жылытпаңыз! ПЭ ағаш-пластикалық материалға қатысты мәселелердің басым көпшілігі цилиндрдің алғашқы 12 метрлік бөлігінде орын алады.
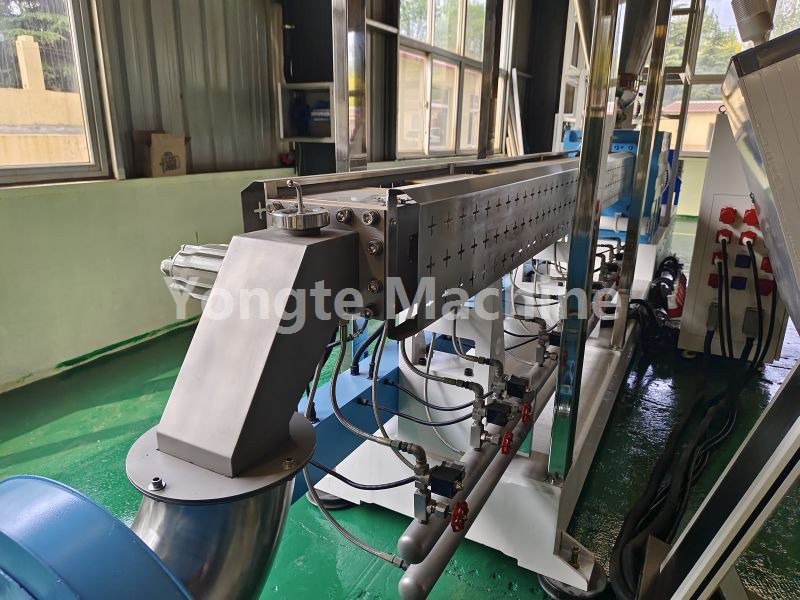
II. Жылу оқшаулау және айналу реті (ұзындығы 3 метрлік цилиндрлік ыдыстар үшін арнайы)
1. Температура белгіленген мәнге жеткенде, жалғастырмас бұрын оны кем дегенде 90 минут ұстаңыз;
2. Әрбір 2530 минут сайын жүйеде қуат өшіру оқиғасы болады; руль дөңгелегі муфтасын қолмен қосыңыз (алға/кері).
· Аздап алға-артқа айналдыруға рұқсат етіңіз: одан әрі қыздыруды тоқтатыңыз! Температураны одан әрі арттырмаңыз; диск пен бұранданың айналуын қайта-қайта өзгерту;
· Оны қозғалыссыз ұстаңыз: оқшаулауды тағы 60 минутқа жалғастырыңыз; жалпы пісіру уақыты 3 сағаттан аспауы керек.
Егер тағам 3 сағаттан астам пісіргеннен кейін әлі піспесе, оны қыздыруды жалғастыру тек ағаш ұнтағын күйдіреді; бұл жағдайда қыздыруды тоқтатыңыз және бұранданы алу үшін машинаны бөлшектеуге дайындаңыз.
Айналу техникасы: барабанды шағын бұрышпен алға-артқа айналдырыңыз; бір бағытта күш қолданудан аулақ болыңыз. Материал қопсыта бастағанда, өңделген материалды ұсақтау үшін айналу бұрышын біртіндеп арттырыңыз.
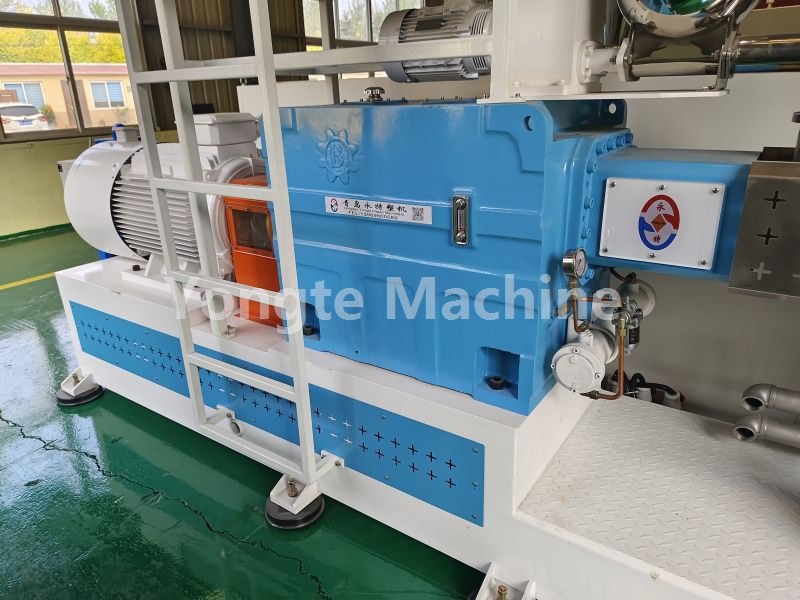
III. Құрылғы қыздырылғаннан кейін босап қалады; Құрылғыны қосқаннан кейін қалпына келтіру процедурасы
1. Қозғалтқыш еш кедергісіз біркелкі айналдырылғаннан кейін муфтаның қақпағын орнатыңыз;
2. 35 секунд бойы төмен жылдамдықтағы бос импульс; негізгі блоктың бос жүріс тогын қадағалаңыз;
3. Бос ток қалыпты жағдайға оралғаннан кейін, алдымен таза PE тазалау материалын беріңіз; ағаш-пластикалық композициялық материалды экструзия бөшкесіне тікелей бермеңіз – алдымен төмен жылдамдықты экструзиялық бөшкеден ескі материалды алып тастаңыз.
4. Шығару ағыны таза, қатты кесектері немесе қара дақтары жоқ болғаннан кейін, айналу жылдамдығын және беру жылдамдығын біртіндеп арттыра отырып, PEWPC өндіріс материалын беруге біртіндеп қайта ауысыңыз.
IV. Жылыту ақауларын бөлшектеу және тазалау процедурасы
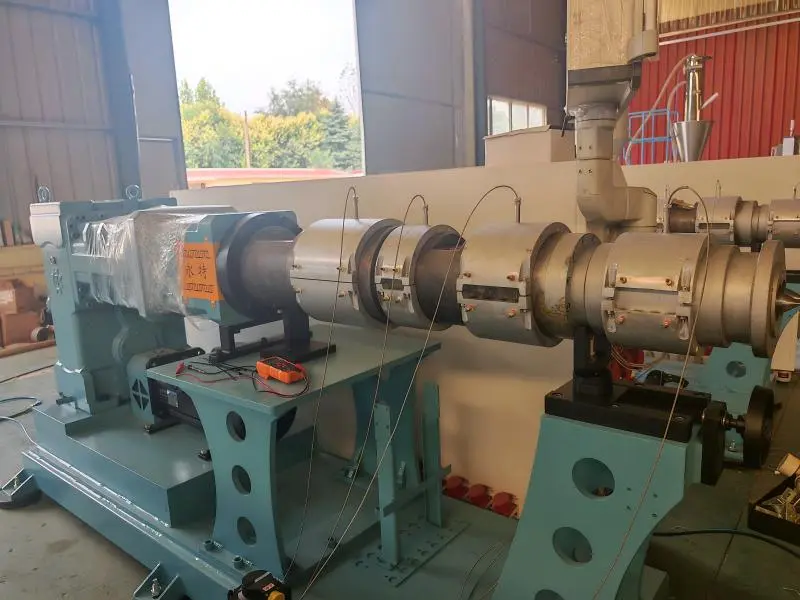
1. Шамамен 200°C дейін қыздырыңыз; саптаманы және өтпелі фланецті алыңыз, содан кейін алдыңғы ағызу портын босатыңыз;
2. Қатты материалды бұрандалы өзек бойымен сыртқа қарай итеру үшін бөшкенің алдыңғы жағындағы ұзартылған итергіш таяқшаны пайдаланыңыз;
3. Құрылғы қозғалмаса, екі бұранданы алып тастаңыз және қатайтылған салқындатқыш қалдықтардың (PE-ағаш-пластикалық композит) секция бойынша бұрандалы ойықтарын тазалаңыз;
4. Екі бұранданың арасындағы тор саңылауын мұқият тексеріп, бөшкенің ішкі қабырғасында бөгде металл бөлшектерінің бар-жоғын тексеріңіз;
Карточканың кептелу нүктесі үнемі бір қалыпта орын алса, бұл темір үгінділеріне немесе басқа бөгде заттарға байланысты болуы ықтимал; оларды анықтау керек, әйтпесе картаны қайта салу үшін құрылғыны дереу қайта іске қосыңыз.
Қатысты жаңалықтар
- Резеңке суарғыш суару құбырларының дәстүрлі суару түтіктеріне қарсы артықшылықтары
- Yongte WPC палубасы зауыты үшін кілтті жоба қызметін жеткізе ала ма?
- 200x50 мм қайта өңделген қатты пластиктен жасалған ағаш машинасы сәтті сынақтан өтті
- Yongte WPC Co-экструзиясы бар баған жасау машинасы сәтті сынақтан өтті
- Ағаш-пластикалық композиттік (WPC) өнімдерін өндіру үшін пластикалық пленка қалдықтарын қалай пайдалануға болады?
- WPC экструзия машинасының температурасын орнату
Маған хабарлама қалдырыңыз