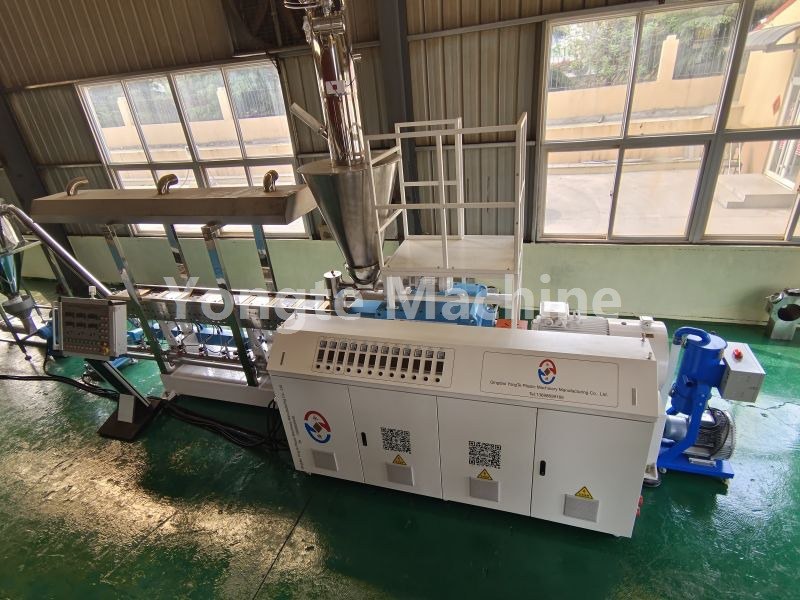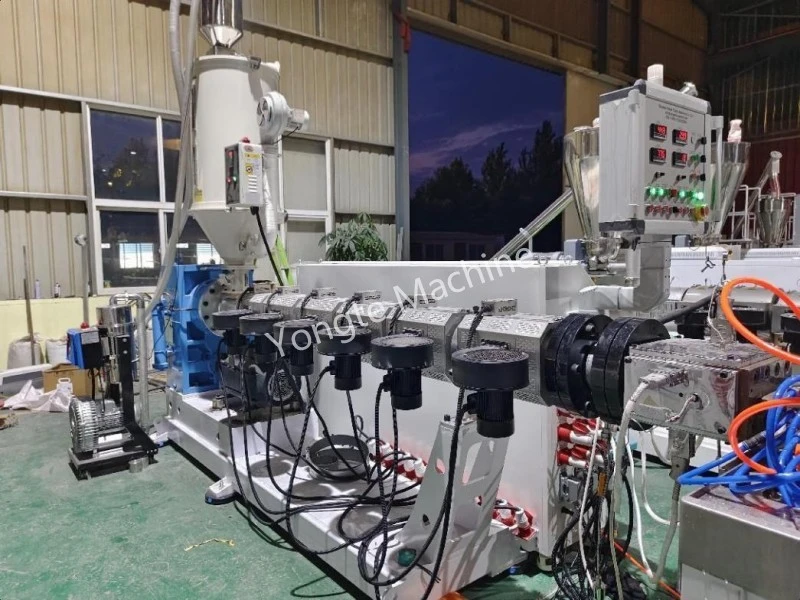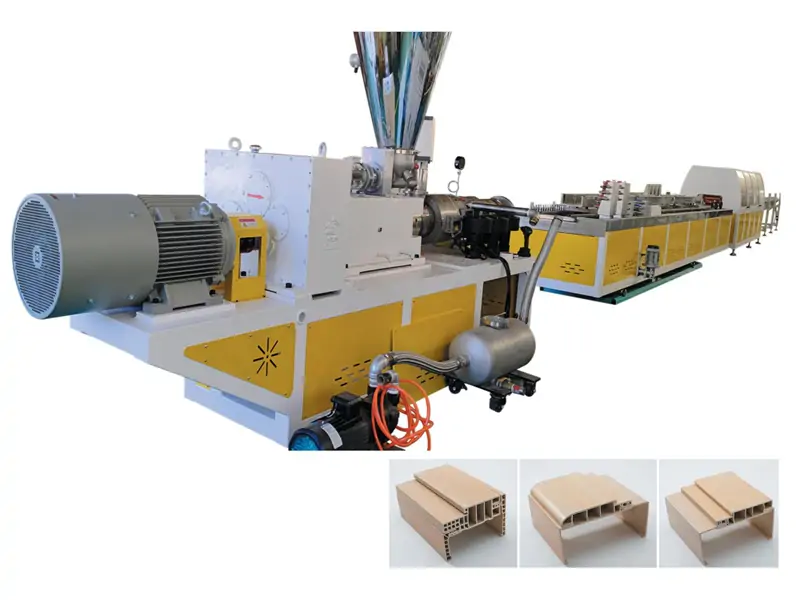
WPC экструзия машинасының температурасын орнату
PE ағаш-пластикалық композитке арналған экструзия температурасының қисығы (HDPE + ағаш ұнтағы)
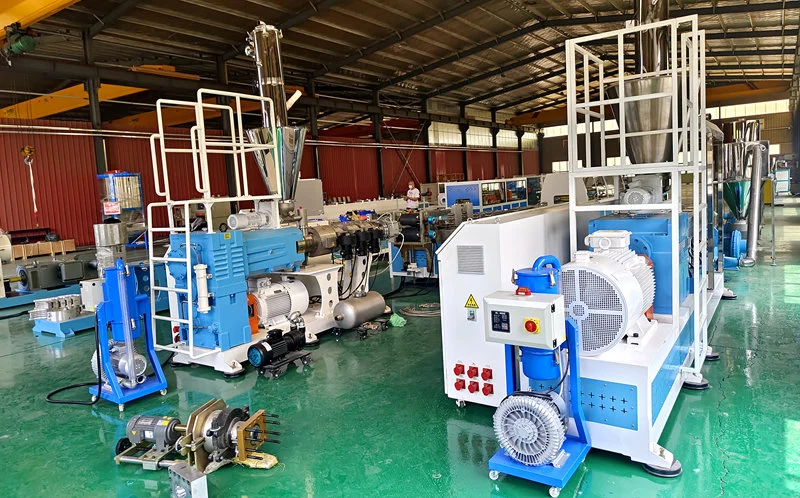
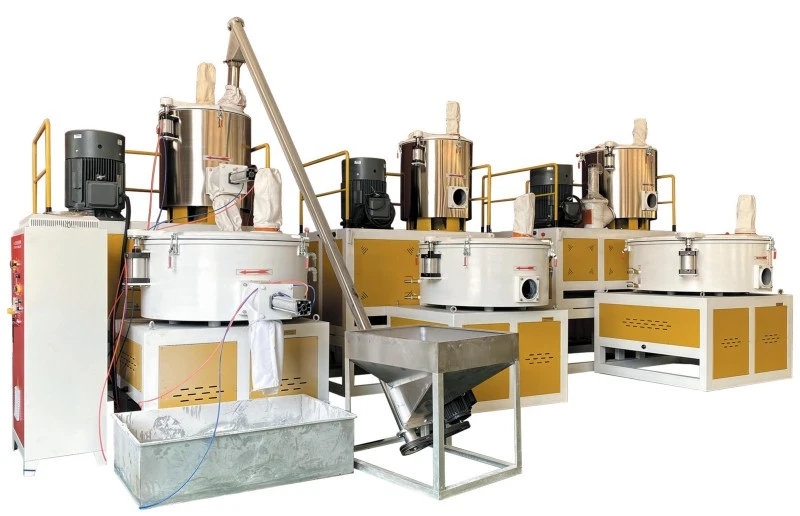
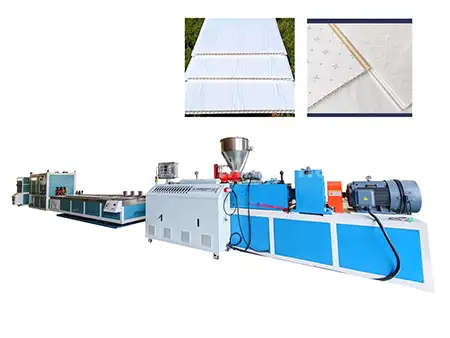
Қолданылатын сценарийлер: PE және ағаш ұнтағы композиттік өндіріс желілері (жалпақ қос бұрандалы түйіршіктеу → конустық қос бұрандалы / бір бұрандалы экструзия қалыптау); PE-ағаштың пластикалық композиттері үшін негізгі алаңдаушылықтар локализацияланған қызып кету, ылғалдылық және ағаш ұнтағының көміртендіруі болып табылады; сондықтан материалдың максималды температурасы 185 °C аспауы керек. Екі сатылы процесте параллельді қос бұрандалы түйіршіктеу сатысы мұқият араластыруды, пластиктенуді және HDPE және ағаш ұнтағынан біркелкі түйіршіктердің пайда болуын қамтамасыз етеді; одан кейін профильді қалыптау конустық қос бұрандалы немесе бір бұрандалы экструдер көмегімен орындалады. Бұл сегменттелген өңдеу тәсілі әр кезеңде температураны тәуелсіз бақылауға мүмкіндік береді, осылайша локализацияланған қызып кету қаупін азайтады. ПЭ-ағаш пластикалық композиттер өңдеу жағдайларына өте сезімтал; Бөшкедегі немесе матрицадағы шамадан тыс локализацияланған температураға, шикізаттағы қалдық ылғалдылыққа және жоғары температура кезінде ағаш ұнтағын көміртендіруге ерекше назар аудару керек. Мұндай мәселелер өнім бетіндегі көмір дақтарына, түсінің өзгеруіне немесе тіпті механикалық қасиеттерінің нашарлауына әкелуі мүмкін. Демек, нақты өндірісте материалдың температурасын қатаң бақылау керек, ең жоғары температура 185 ° C-тан аспауы керек.
I. PE-WPC экструзия температурасының қисығы (түйіршіктеу кезеңі + профильді қалыптастыру кезеңі)
① Параллель қос түйіршіктеу (PE ағаш түйіршіктеу, бір бағыттағы параллельді қос)
Нақты өндірісте температураны ағаш ұнтағының мөлшері, тордың өлшемі және HDPE балқымасының ағынының индексі сияқты шикізат параметрлері негізінде дәл баптау керек: ағаш ұнтағын қосу коэффициенті неғұрлым жоғары болса, өңдеудің қиындығы соғұрлым жоғары болады, бұл локализацияланған жылу жинақталуын болдырмау үшін пластификация сатысында температураның тұрақтылығын мұқият бақылауды қажет етеді; ағаш ұнтағы торының өлшемі кішірек болса, беттің меншікті ауданы ұлғаяды, бұл карбонизацияның ықтималдығын арттырады, бұл гомогенизация сатысында температура диапазонын тиісті түрде азайтуды талап етеді. Сонымен қатар, жазық қос түйіршіктеу сатысында сумен қамтамасыз етуді бақылау шикізатты алдын ала өңдеу кезеңінен бастап жүзеге асырылуы керек; ағаш ұнтағы зауытқа түскен кезде оның ылғалдылығын сынау керек, ал егер ол 5%-дан асса, кептіру өңдеуін жүргізу керек; әйтпесе, экструдер бөшкесіне түсетін ылғал жоғары температура кезінде бу көпіршіктерін тудыруы мүмкін, бұл түйіршіктеу біркелкілігін бұзуы және кейінгі экструзиялық қалыптау кезінде соңғы экструдталған өнімдерде ішкі тесік ақауларына әкелуі мүмкін.
Беру портынан басына дейінгі цилиндр ұзындығы, °C
|
сектор |
1-аймақ (қосымша) |
2-аймақ |
3-аймақ |
4-6 аймағы |
7-8 аймағы |
9-аймақ |
Өлген басы |
|
орнату |
145~155 ℃ |
155~165 ℃ |
160~170 ℃ |
165~172 ℃ |
168~175 ℃ |
170~178 ℃ |
172~178 ℃ |
негізгі нүктелері:
· Ағаш ұнтағының мерзімінен бұрын жұмсарып, бұрандалы штангаға жабысып қалуын болдырмау үшін беру бөлігін тым жоғары орнатпаңыз, бұл көпірге немесе шыбықтың шатасып кетуіне әкелуі мүмкін.
· 3–5 аймақтары температура біртіндеп көтерілетін негізгі араластыру бөлімін құрайды;
· Балқыманың ығысу аймағындағы температураның көтерілуін азайту үшін саптаманың басын сәл төмендетіңіз;
· Балқыма температурасы ұзақ уақыт бойы 185 °C аспауы керек; әйтпесе, ағаш талшықтары тез карбонизациядан өтеді, нәтижесінде қара дақтар пайда болады және темекіге ұқсас өткір иіс пайда болады.
② Қалыптау машинасы (конустық қос бұрандалы SJSZ немесе бір бұрандалы, ағаш-пластик түйіршіктерді пайдаланып палубаны/профильдерді экструдтау үшін)
Конустық қос бұрандалы ExtruderTemperature Параметрлер кестесі
|
параметр түрі |
Жүктеу бөлімі (бірлік: °C) |
Қысу диапазоны (бірлік: °C) |
Шығару бөлімі (бірлік: °C) |
Өлшеу диапазоны (бірлік: °C) |
Бас температурасы (бірлік: °C) |
Қалып температурасы (бірлік: °C) |
Өлшенген балқыма температурасы (бірлік: °C) |
|
Температураны орнату |
140~150 |
150~162 |
158~168 |
162~172 |
165~173 |
168~175 |
170~180 |
Бір бұрандалы экструзияға арналған температура параметрлерінің кестесі (бірлескен экструдталған беттік қабат / қарапайым профиль)
|
Параметрлер санаты |
Жүктеу бөлімі (бірлік: °C) |
Қысу диапазоны (бірлік: °C) |
Өлшеу диапазоны (бірлік: °C) |
Бас температурасы (бірлік: °C) |
Қалып температурасы (бірлік: °C) |
|
мәнді орнату |
135~145 |
148~160 |
158~168 |
162~170 |
165~172 |
✅ Температураның жұмыс істеу принциптері
1. Температураны орнату балқыманың нақты температурасына сәйкес келмейді; балқыма температурасын нақты өлшеу үшін балқыма зондын пайдалану өте маңызды. Бұрандалы ығысу нәтижесінде пайда болатын жылу пайда болуына байланысты өлшенген балқыма температурасы әдетте белгіленген температурадан 5–12 °C асып кетеді.
2. Шығару бөлігіндегі температураны тым жоғары орнатуға болмайды. Бұл аймақта ағаш ұнтағының құрамындағы адсорбцияланған су буы және төмен молекулалық ұшпа заттар көп мөлшерде бөлінеді; егер бұл аймақтағы температура шамадан тыс жоғары болса, газдар балқытылған материалдан тұрақты түрде шығып кетпеуі мүмкін, бұл балқыманың көбіктенуіне және ағаш ұнтағы бетінің термиялық деградациясын тудыруы мүмкін, нәтижесінде карбонизацияға әкеледі.
3. Қалыптың температурасы қалып қуысына түскен кезде балқытылған материалдың жеткілікті ағындылығын сақтауын қамтамасыз ету үшін, сол арқылы біркелкі толтыру мен қалыптауды жеңілдету үшін және жеткіліксіз ағындылықтан туындаған өнім бетінде шұңқыр ақауларының пайда болуын азайту үшін қалып температурасы өлшеу бөліміндегі температурадан сәл жоғары болуы керек; дегенмен, қалыптың температурасы тым жоғары болмауы керек, өйткені тым жоғары қалып температурасы балқыған материалдың беткі қабатының салқындату жылдамдығын төмендетіп, материалдың қалып бетіне адгезиясына (зеңнің жабысуына) әкеледі және материалдың жинақталуына және материал ұзақ уақыт бойы сақталатын жерлерде күйіп қалу белгілеріне әкелуі мүмкін.
Қатысты жаңалықтар
- Резеңке суарғыш суару құбырларының дәстүрлі суару түтіктеріне қарсы артықшылықтары
- Yongte WPC палубасы зауыты үшін кілтті жоба қызметін жеткізе ала ма?
- 200x50 мм қайта өңделген қатты пластиктен жасалған ағаш машинасы сәтті сынақтан өтті
- Yongte WPC Co-экструзиясы бар баған жасау машинасы сәтті сынақтан өтті
- Ағаш-пластикалық композиттік (WPC) өнімдерін өндіру үшін пластикалық пленка қалдықтарын қалай пайдалануға болады?
- Резеңке көбікті су өткізетін құбырларға арналған өтінім
Маған хабарлама қалдырыңыз